Metales
Tornillos TAPTITE® en zamak: cómo reducir el coste del montaje
El precio del tornillo es solo una parte del coste. Qué puede aportar el roscado directo en zamak y qué comprobar antes de cambiar el montaje.
Publicado por RUIZ SYSTEMS ·
La fijación más económica no siempre es la que tiene el menor precio por unidad. En una línea de fabricación también cuentan las operaciones necesarias para preparar la pieza, los tiempos de manipulación y los rechazos. Un tornillo de mayor precio puede resultar rentable si permite simplificar el proceso sin comprometer la unión.
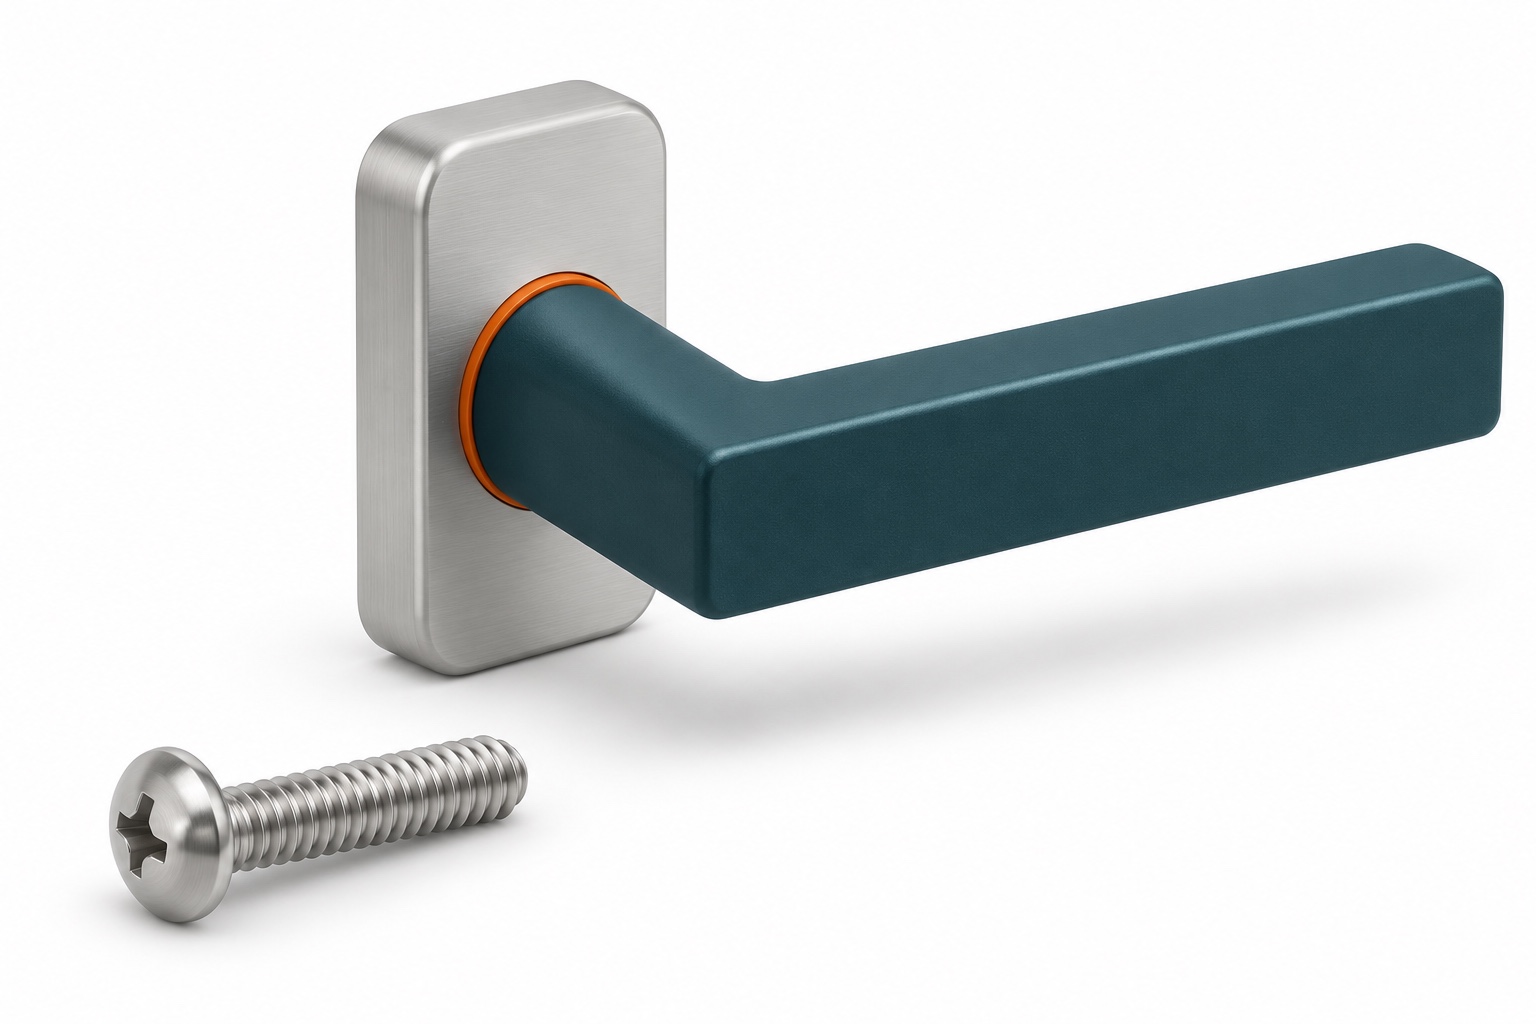
El montaje de herrajes de zamak ayuda a entender esta idea. A continuación planteamos un ejemplo didáctico de una manivela: no es un proyecto ejecutado por RUIZ SYSTEMS ni una promesa de ahorro para cualquier aplicación.
Mirar el proceso completo, no solo la caja de tornillos
Antes de comparar dos referencias, conviene dibujar el recorrido de la pieza desde la fundición hasta el ensamblaje. ¿Dónde se forma la rosca? ¿Qué operaciones necesita después? ¿Qué fase limita la capacidad de producción?
Si se utiliza un tornillo métrico convencional, el componente receptor necesita una rosca compatible. Cuando esta se obtiene mediante mecanizado con arranque de material, hay que gestionar las virutas y los residuos del proceso. Esas operaciones consumen recursos aunque el montaje final funcione correctamente.
Qué cambia con un tornillo conformador de rosca
Los tornillos de la familia TAPTITE® están diseñados para formar su rosca complementaria durante la instalación en un alojamiento previamente sin roscar. En una aplicación adecuada, esto permite prescindir del roscado previo con macho.
Para piezas de aleación de zinc fundidas a presión, el agujero puede obtenerse durante la fabricación de la pieza, siempre que su geometría y tolerancias sean adecuadas para la fijación elegida. El diámetro previsto para una rosca mecanizada no debe trasladarse automáticamente a una rosca conformada.
La oportunidad consiste en combinar preparación de la unión y montaje en una misma operación. La selección concreta del tornillo, el material y su acabado sigue siendo parte del estudio.
Una manivela de zamak como ejemplo
Imaginemos un fabricante que ensambla una manivela sobre su base. Su objetivo no tiene por qué ser apretar más rápido: puede ser liberar una fase de preparación que está frenando la producción.
- Revisar el roscado previo: estudiar si el tornillo puede formar directamente la rosca durante el montaje.
- Revisar la limpieza asociada: si desaparece una operación de mecanizado, pueden reducirse sus residuos. Esto no elimina las exigencias de limpieza y preparación superficial necesarias para pintar o recubrir la pieza.
- Revisar el acabado: el recubrimiento y el estado del alojamiento deben formar parte de la validación, en lugar de ensayar únicamente piezas sin pintar.
- Revisar los componentes auxiliares: una arandela puede tener distintas funciones. No debe retirarse sin comprobar qué aporta al conjunto.
Las ventajas posibles, con límites claros
Una simplificación bien validada puede reducir manipulaciones, tiempos y controles entre operaciones. También puede facilitar la organización de la línea y disminuir oportunidades de error. Son objetivos que hay que medir en la fábrica, no resultados garantizados por el nombre del tornillo.
La documentación de TAPTITE® contempla montaje en alojamientos con pintura. Aun así, conviene comprobar el recubrimiento real, su espesor y el comportamiento de la unión. No significa que cualquier agujero pintado resulte válido.
Tampoco debe suponerse que una geometría de rosca sustituya siempre a una arandela o a un sistema de aseguramiento. La resistencia al aflojamiento depende del conjunto y de las condiciones de servicio.
Qué comprobar antes de pasar a producción
- Pieza receptora: aleación de zamak, calidad de fundición, espesor disponible y geometría del alojamiento.
- Agujero: diámetro, profundidad, conicidad y dispersión entre muestras.
- Tornillo: dimensiones, material, tratamiento y recubrimiento compatibles con la aplicación y su ambiente.
- Montaje: esfuerzo de formación de rosca, asentamiento, fuerza de sujeción y margen hasta el fallo.
- Uso: cargas, accionamientos repetidos, temperatura, corrosión y desmontajes previstos.
Los pares de atornillado deben salir de ensayos representativos del montaje. Copiar el ajuste de otra pieza, aunque tenga la misma métrica, no sustituye esa comprobación. En aleaciones de zinc también hay que considerar la posible pérdida de fuerza de sujeción con el tiempo y la temperatura.
Cómo saber si el cambio compensa
Compara el coste por conjunto terminado: fijaciones y componentes auxiliares, preparación de la rosca, limpieza asociada, manipulación, tiempo de montaje, controles y retrabajos. Añade el coste de probar e implantar el cambio.
Si el aumento en el precio de la fijación queda compensado por operaciones que realmente desaparecen, existe una oportunidad de ahorro. Si además se alivia la fase que limita la producción, puede mejorar la capacidad disponible. Hay que comprobar ambos efectos por separado.
La conclusión práctica: elegir el tornillo también es una decisión sobre el proceso de fabricación. El mejor punto de partida es estudiar la unión y medir el conjunto, no buscar únicamente la referencia más barata.
¿Quieres estudiar una fijación sobre zamak?
En RUIZ SYSTEMS atendemos a empresas y profesionales. Envíanos un plano o fotografías, el material de la pieza, la referencia actual, el problema que quieres resolver y el consumo previsto. Con esa información podremos orientar la selección de suministro y las comprobaciones necesarias.
Ver tornillos para metales · Consultar una aplicación o enviar un plano
Documentación para ampliar
REMINC / CONTI: preguntas técnicas sobre TAPTITE® y International Zinc Association: uniones atornilladas en piezas de zinc.
TAPTITE® es una marca registrada de sus titulares. Se menciona como referencia de tecnología de fijación; este artículo no implica una certificación o vinculación oficial de RUIZ SYSTEMS con la marca.